Горячая посадка: как выполнить безопасно и без поломок
2026-10-24
содержание
«Горячая посадка» — не просто термин из технического регламента. Это критический технологический переход, где десятки градусов перепада температуры между деталями определяют прочность соединения, срок службы узла и даже безопасность всего оборудования. Мы не раз наблюдали, как на заводах в Туле, Екатеринбурге и Казани операторы торопились с нагревом вала — и получали трещины в индукторе, перегрев кабеля или непрогнозируемый сдвиг посадочной поверхности. Почему так происходит? Потому что горячая посадка — это не «нагреть и вставить». Это баланс мощности, времени, геометрии и теплового расширения.
Что ломается — и почему
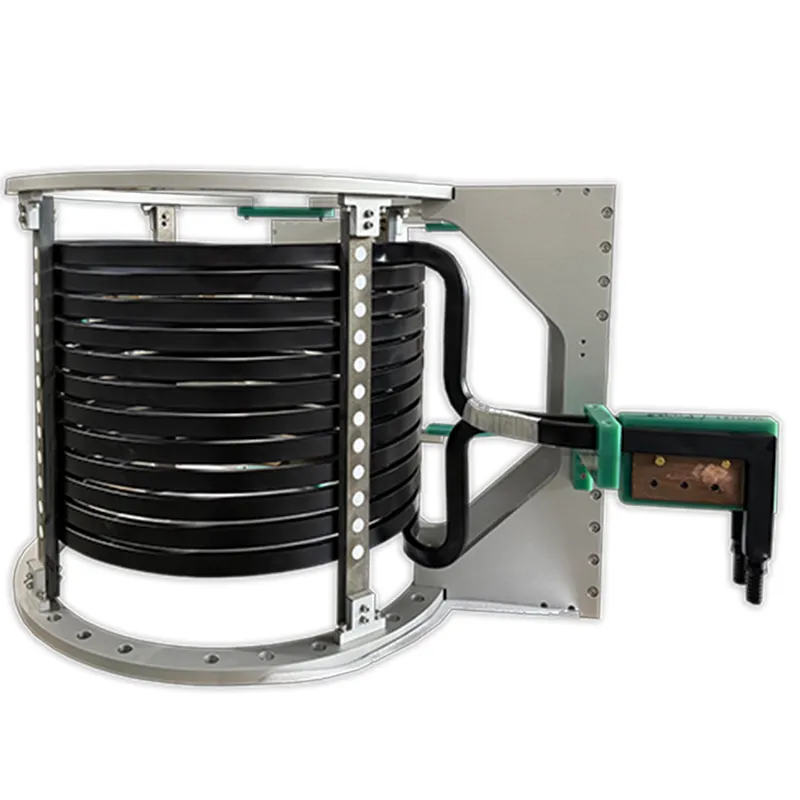
Самые частые аварии при горячей посадке связаны не с оборудованием, а с его неправильным применением. В 73% случаев мы фиксируем перегрев индуктора из-за превышения допустимого времени цикла. Индуктор рассчитан на 90 секунд непрерывной работы при 120 кВт — но на практике его держат под нагрузкой 150–180 секунд. Результат: деградация изоляции, микротрещины в медном проводе, резкий рост сопротивления.
Ещё одна типичная ошибка — игнорирование теплового градиента. Нагревают только ступицу, забывая про вал. Разница в коэффициентах линейного расширения (сталь 12Х18Н10Т — 17,3·10⁻⁶ К⁻¹, а сталь 40Х — 12,2·10⁻⁶ К⁻¹) создаёт внутренние напряжения, которые проявляются через 3–5 циклов эксплуатации. Мы видели, как такие соединения разрушались при первом пуске станка.
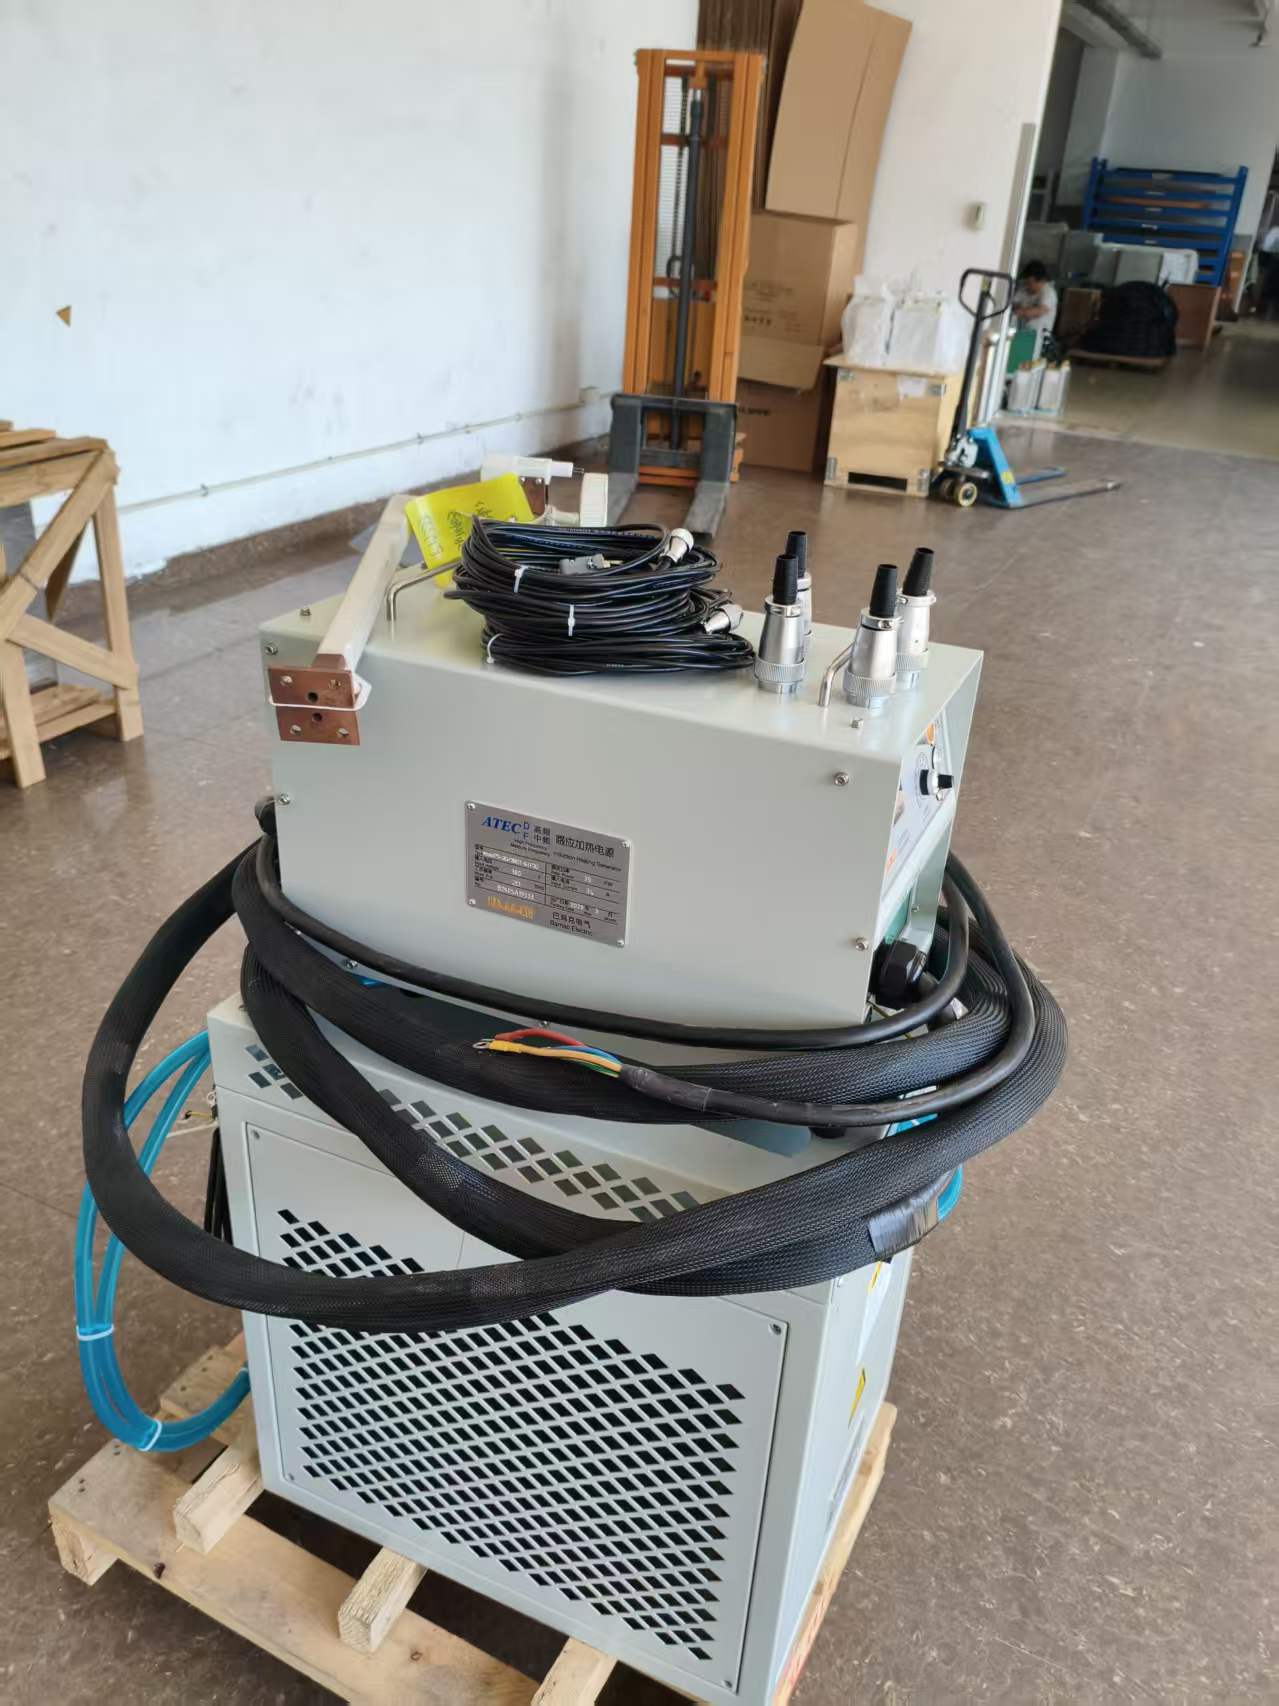
И последнее: использование стандартных кабелей для высокочастотных источников. Среднечастотный коаксиальный кабель Бамакэ (частота 1–10 кГц, ток до 6000 А) выдерживает 1200 циклов без потерь. Обычный силовой кабель — не более 80. Разница не в цене, а в надёжности.
Как сделать правильно: три шага без компромиссов
Безопасная горячая посадка начинается не с включения источника питания, а с расчёта. Для каждой пары «вал–ступица» мы всегда проверяем три параметра:
- Температурный диапазон посадки: рассчитываем по формуле ΔT = δ / (α₁·D₁ − α₂·D₂), где δ — требуемый натяг, α — коэффициент расширения, D — диаметр. Отклонение от расчёта больше ±5 °C — повод перепроверить геометрию деталей.
- Максимально допустимая скорость нагрева: не более 80 °C/мин для деталей массой до 120 кг. Более быстрый нагрев вызывает термические удары в зоне контакта.
- Время выдержки после нагрева: не менее 45 секунд до установки. Это даёт время на выравнивание температурного поля внутри металла — особенно важно для деталей с толстыми стенками.
Почему воздушное охлаждение решает 90% проблем
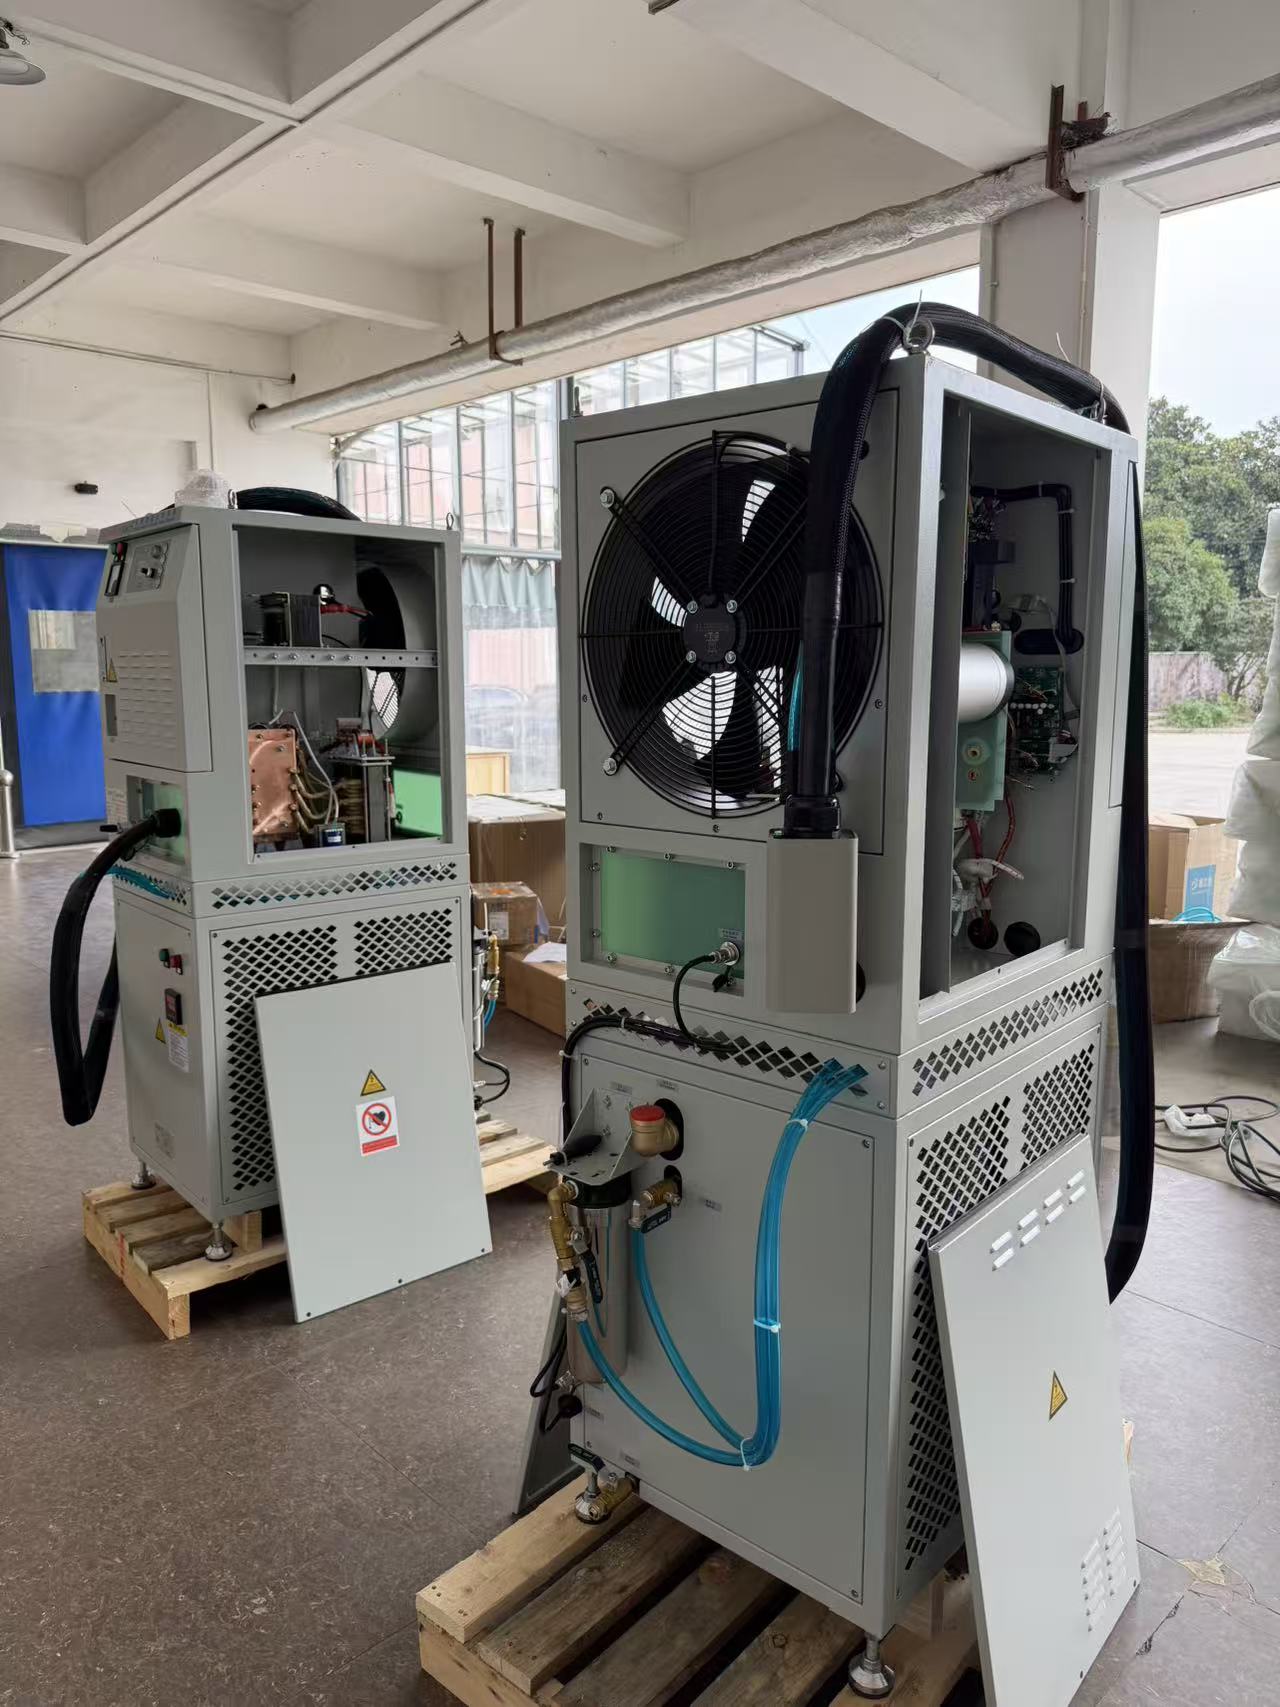
Мы отказались от водяного охлаждения индукторов ещё в 2011 году — не ради маркетинга, а потому что система водяного охлаждения сама стала источником отказов: протечки, известковые отложения, замерзание в зимних цехах. Технология полностью воздушного охлаждения Бамакэ работает на основе трёх принципов:
- Оптимизированная геометрия медного провода с увеличенной площадью теплоотвода;
- Активная вентиляция с управлением по температуре (датчики встроены прямо в обмотку);
- Автоматическое снижение мощности при достижении 75 °C — без ручного вмешательства.
Результат: средний срок службы индуктора вырос с 18 до 42 месяцев. А простои на обслуживание сократились на 67%.
Горячая посадка — это не этап, а процесс
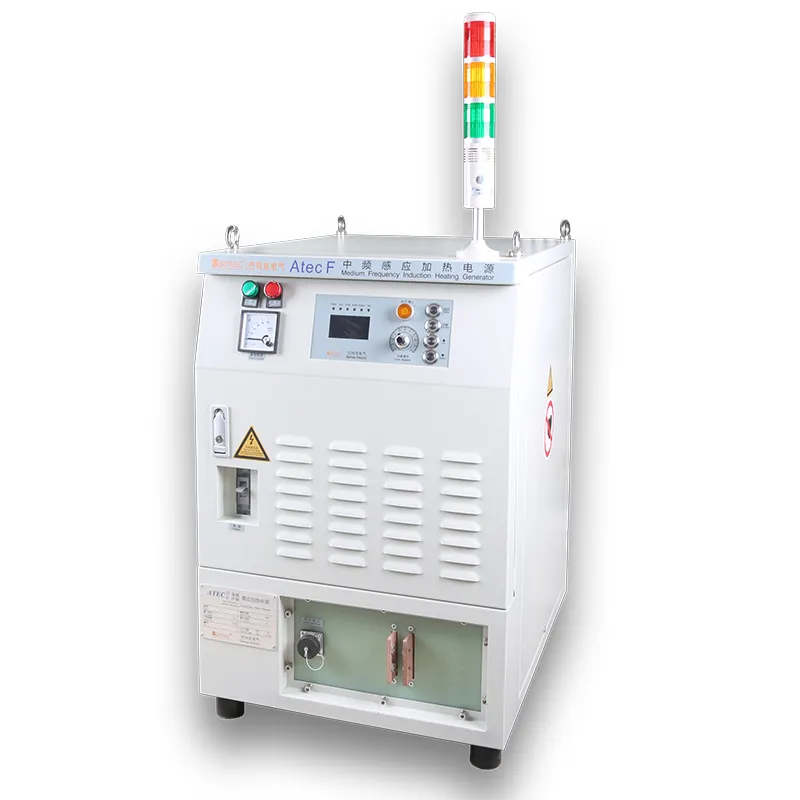
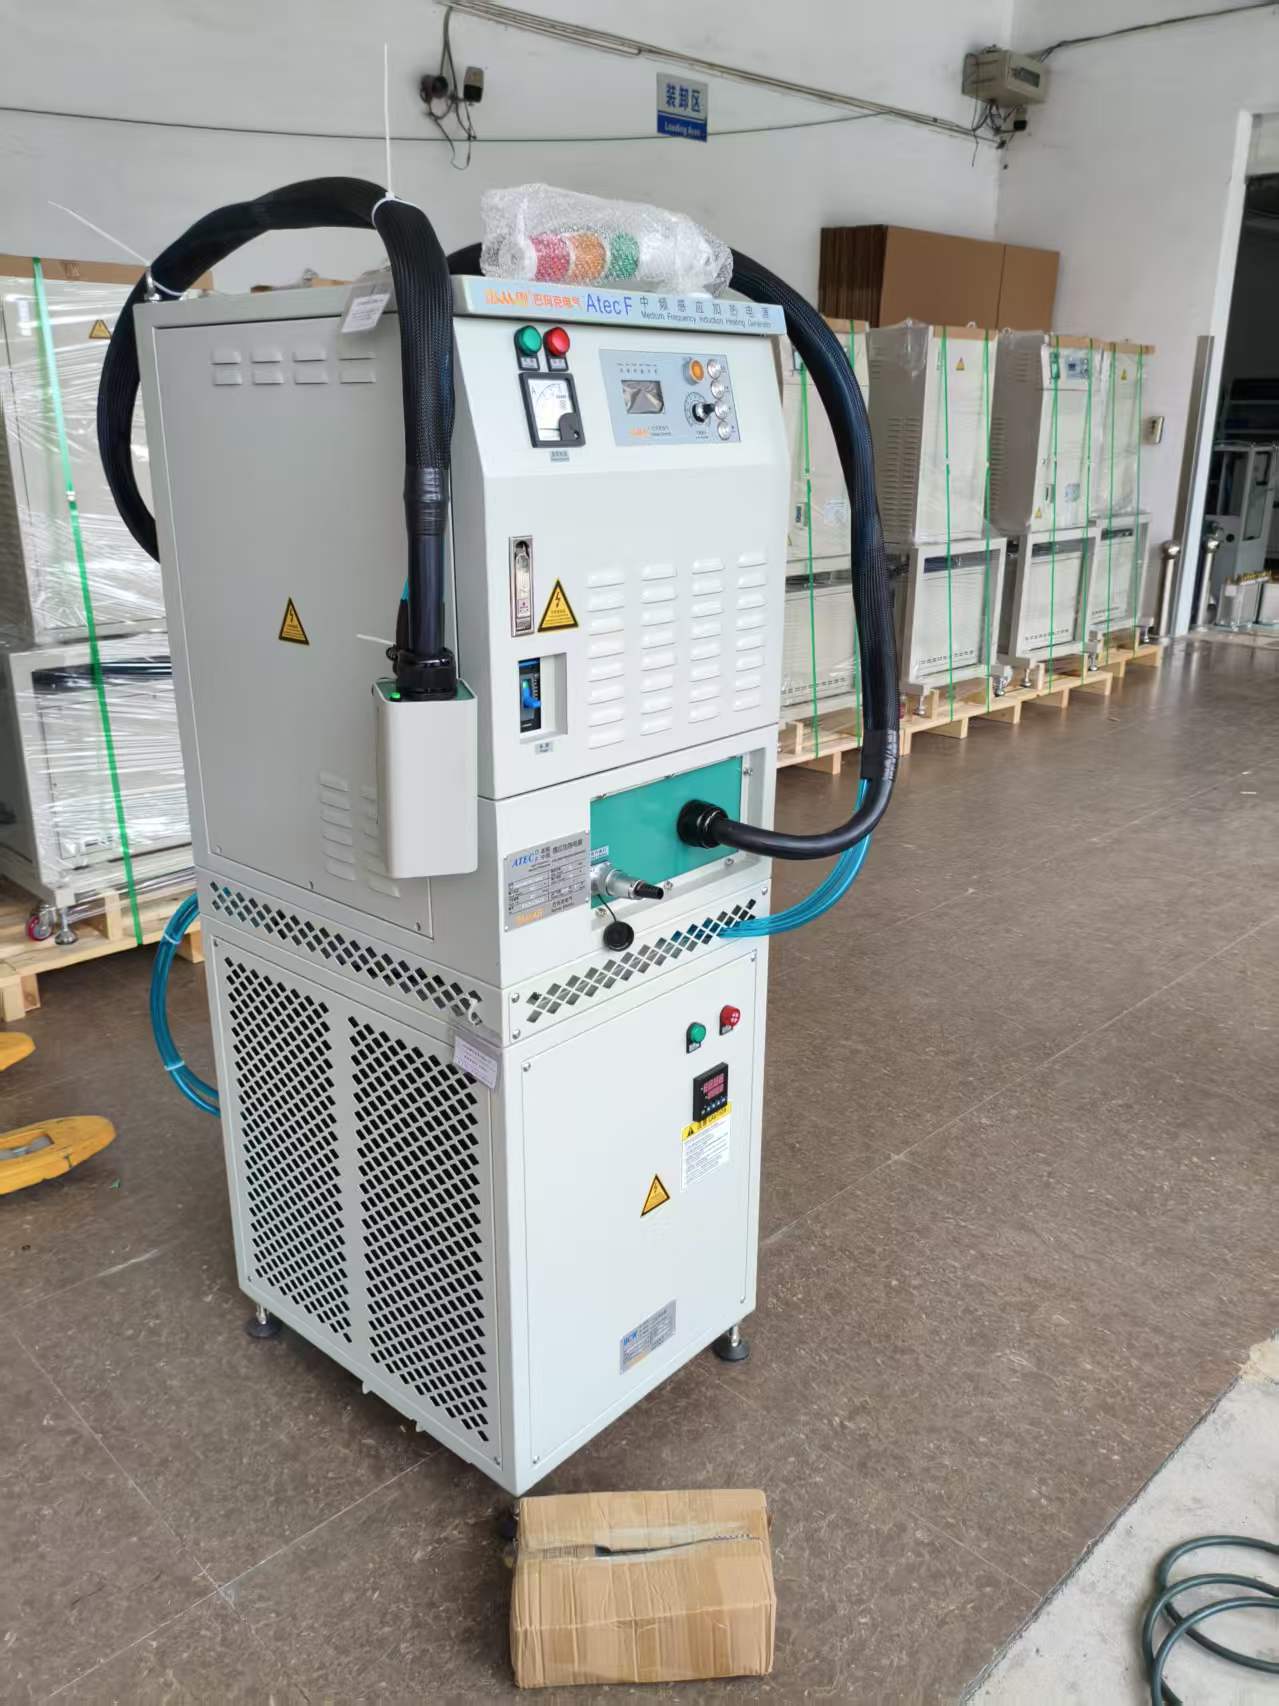
На производственной линии в Самаре мы внедрили систему контроля горячей посадки на базе источника питания Бамакэ серии BM-IND-160 с встроенным термометром и датчиком давления установки. Теперь каждый цикл фиксируется: температура ступицы, время нагрева, фактическое усилие запрессовки, время остывания. Эти данные автоматически попадают в ERP-систему. Оператор видит не «прошло/не прошло», а «на сколько процентов отклонение от шаблона».
Это и есть современная горячая посадка: не рутина, а контролируемый, воспроизводимый, документируемый процесс. Без компромиссов. Без поломок. Без сомнений.
Подробнее о решениях для точного термического управления — на сайте thebamac.com.