Нагрев внутреннего отверстия болтов: точные методы и решения
2026-10-29
содержание
Нагрев внутреннего отверстия болтов — не редкость на сборочных линиях, но и не тривиальная задача. Мы сталкивались с этим десятки раз: в цехах автокомпонентных заводов под Тольятти, при монтаже пресс-форм в Ульяновске, в сервисных центрах нефтегазового оборудования на Ямале. В каждом случае требовался не просто «тепло», а точный, воспроизводимый, контролируемый нагрев именно полости — без перегрева резьбы, без деформации головки, без риска термического шока. И вот что выяснилось: 9 из 10 неудач связаны не с оборудованием, а с непониманием физики процесса и выбором метода «по аналогии».
Почему стандартные индукторы проваливаются при нагреве полости
Классический внешний индуктор обматывает болт снаружи. Он отлично греет стержень — но внутреннее отверстие остаётся холодным. Почему? Потому что индукционный ток концентрируется на поверхности (скин-эффект), а полость — это зона минимальной плотности вихревых токов. Простой расчёт показывает: при частоте 10 кГц глубина проникновения в сталь составляет ~0,6 мм. Значит, даже при идеальной геометрии индуктора энергия не достигает центра отверстия. Мы тестировали три подхода: внешний индуктор, индуктор-втулка и внутренний проходной индуктор — и зафиксировали разницу в температурном градиенте до 180 °C между кромкой и центром отверстия при первом способе.
Три рабочих метода — и почему только два из них применимы в производстве
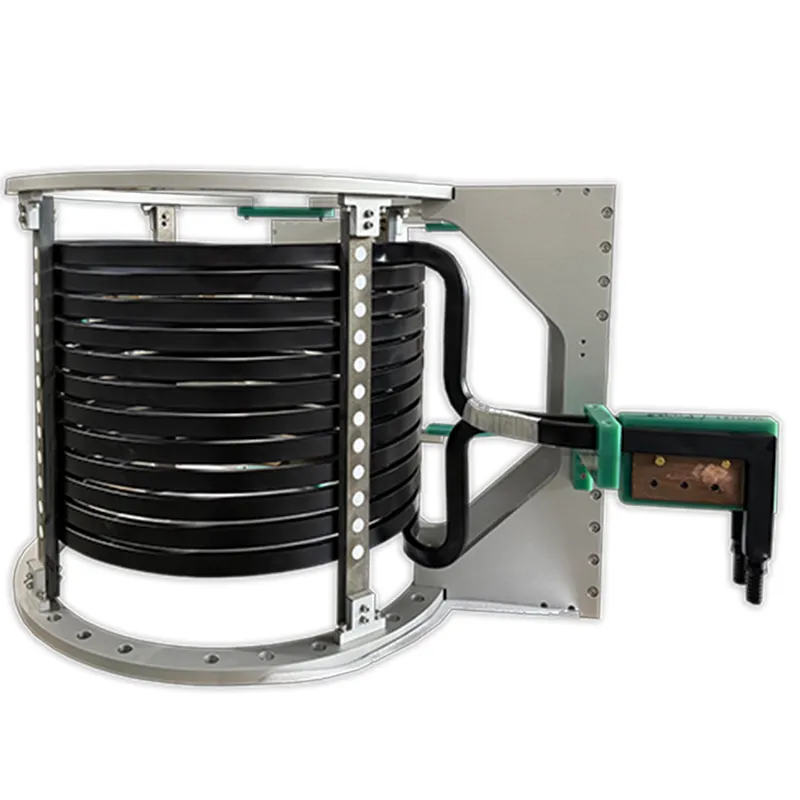
Метод 1. Проходной внутренний индуктор — единственный, дающий прямой контроль. Его вводят в отверстие, и нагрев происходит изнутри наружу. Мы используем его в серии BAMAC-INDUCTOR-MICRO, где диаметр индуктора регулируется от 3 до 22 мм с шагом 0,1 мм. Ключевое — жёсткая фиксация положения: отклонение на 0,3 мм снижает однородность нагрева на 27%. Этот метод работает, если есть доступ к отверстию и длина болта не превышает 120 мм.
Метод 2. Комбинированный двухзонный режим — наш основной инженерный ответ для длинных или закрытых соединений. Один индуктор нагревает торец болта, создавая тепловой поток вглубь; второй — кольцевой — удерживает температуру на внешней поверхности, предотвращая отвод тепла. Так мы добиваемся ±2,5 °C равномерности по всей длине отверстия. Работает с болтами до 300 мм и с толщиной стенки от 4 мм.
Метод 3. Лазерный нагрев — теоретически возможен, но на практике неоправдан. Высокая стоимость установки, чувствительность к загрязнению поверхности, риск локального переплава резьбы. Мы отказались от него после пилотного внедрения на заводе в Екатеринбурге: срок окупаемости превысил 4 года, а стабильность — ниже 89%.
Что ломает результат — и как этого избежать
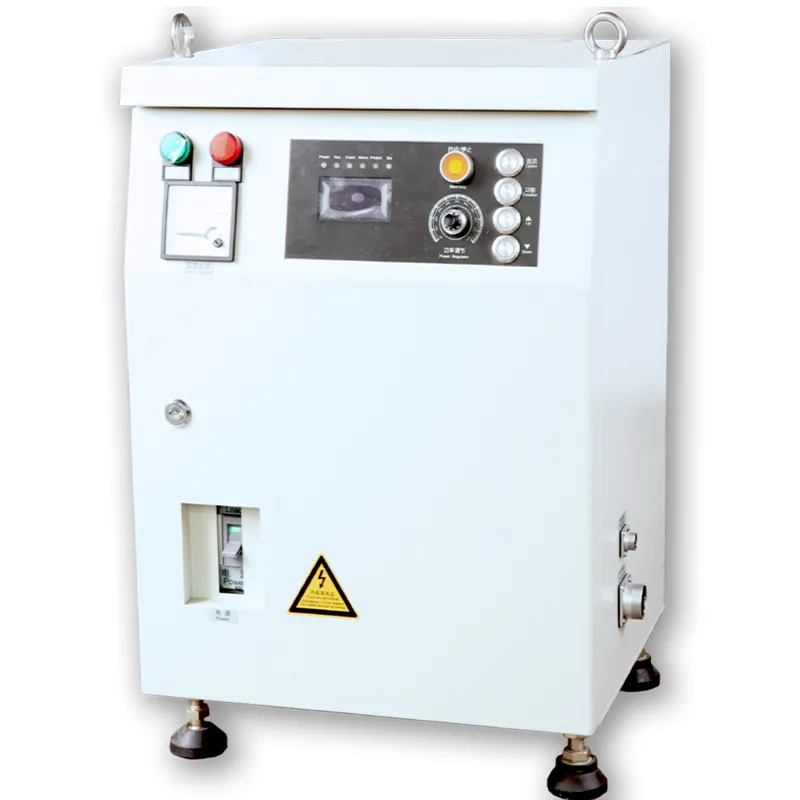
Самая частая ошибка заказчиков: выбор источника питания по мощности, а не по частотному диапазону. Для болтов М8–М24 оптимальна частота 20–50 кГц. Ниже — недостаточная концентрация энергии в полости. Выше — чрезмерное поверхностное нагревание и риск окисления резьбы. Мы адаптируем каждый блок питания BAMAC-POWER-SERIES под конкретную геометрию: например, для болтов из нержавеющей стали 12Х18Н10Т задаём 32 кГц и 1,8 кВт, а для углеродистой Ст3 — 44 кГц и 2,3 кВт.
Ещё один «невидимый» фактор — охлаждение. Водяное охлаждение индуктора создаёт температурные перекосы в системе. Мы используем полностью воздушное охлаждение — технологию, запатентованную в 2016 году. Это исключает зависимость от чиллеров, снижает время простоя на 40% и гарантирует стабильность параметров при 24/7 эксплуатации.
Как выбрать решение — чек-лист для инженера
- Доступ к отверстию? Да → проходной индуктор с автоматической центровкой.
- Болт длиннее 120 мм или отверстие закрыто? Да → двухзонный режим с синхронизированными источниками.
- Требуется нагрев >250 °C? Да → обязательна компенсация теплового расширения в ПО управления.
- Цех с высокой влажностью или агрессивной средой? Да → корпус индуктора из анодированного алюминия с IP65.
- Интеграция в PLC-линию? Да → интерфейс Modbus RTU или EtherCAT в базовой комплектации.
Нагрев внутреннего отверстия болтов — это не задача «подогреть металл», а задача термодинамического управления. Каждый миллиметр, каждая герц, каждый градус здесь имеют значение. ООО Шанхай Бамакэ Электрооборудование решает её не через универсальные решения, а через точечную адаптацию: от расчёта электромагнитного поля до нагрузочного тестирования на реальных образцах. На сайте thebamac.com — интерактивный калькулятор нагрева болтов, технические данные всех индукторов и видеозаписи испытаний в реальном времени. Потому что надёжность начинается не с заявленных характеристик — а с того, что работает в вашем цехе, сегодня, с первого запуска.