Термическая обработка: практические методы и решения для 2026 года
2026-11-14
Термическая обработка в 2026 году перестала быть просто «нагревом и охлаждением». Это точный, воспроизводимый, цифровой процесс — часть интеллектуальной производственной цепочки. Мы видели, как на заводах в Тюмени и Казани термоциклы срывались из-за дрейфа температуры в индукторе при нагрузке выше 85 кВт. Видели, как водяное охлаждение превращалось в источник простоев: засорённые фильтры, коррозия в контуре, аварийные отключения при минус 15 °C на улице. Именно такие случаи заставили нас пересмотреть базовые допущения — и сделать ставку на то, что сегодня работает безотказно: полностью воздушное охлаждение, цифровая обратная связь по температуре в реальном времени и модульная адаптация под задачу, а не под стандарт.
Почему традиционные решения теряют актуальность
Многие до сих пор считают, что для мощного индукционного нагрева (свыше 50 кВт) без воды не обойтись. Это устаревшее представление. В 2026 году мы фиксируем три системных ограничения водяных систем:
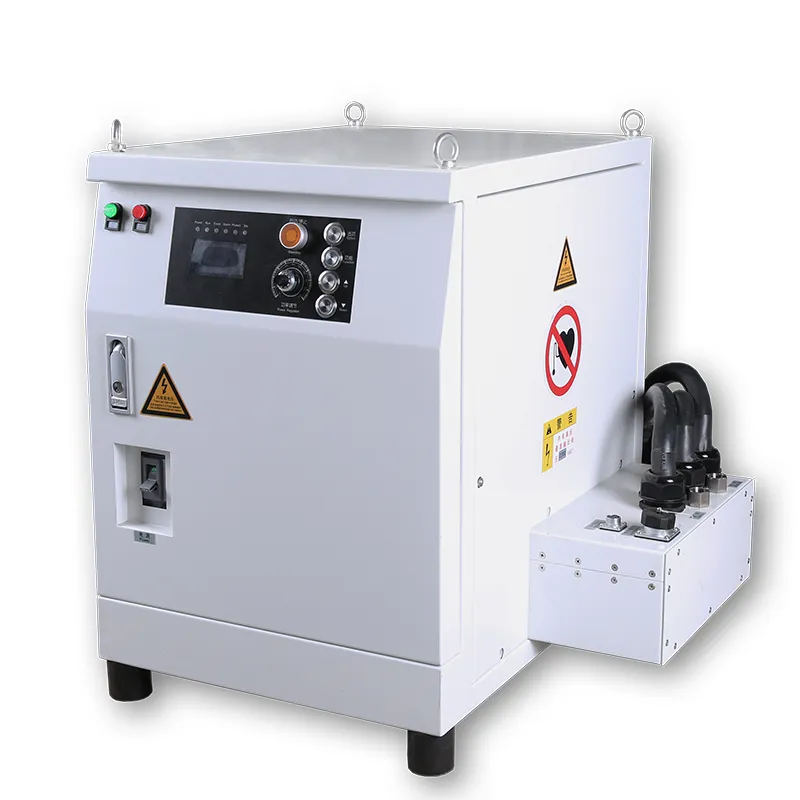
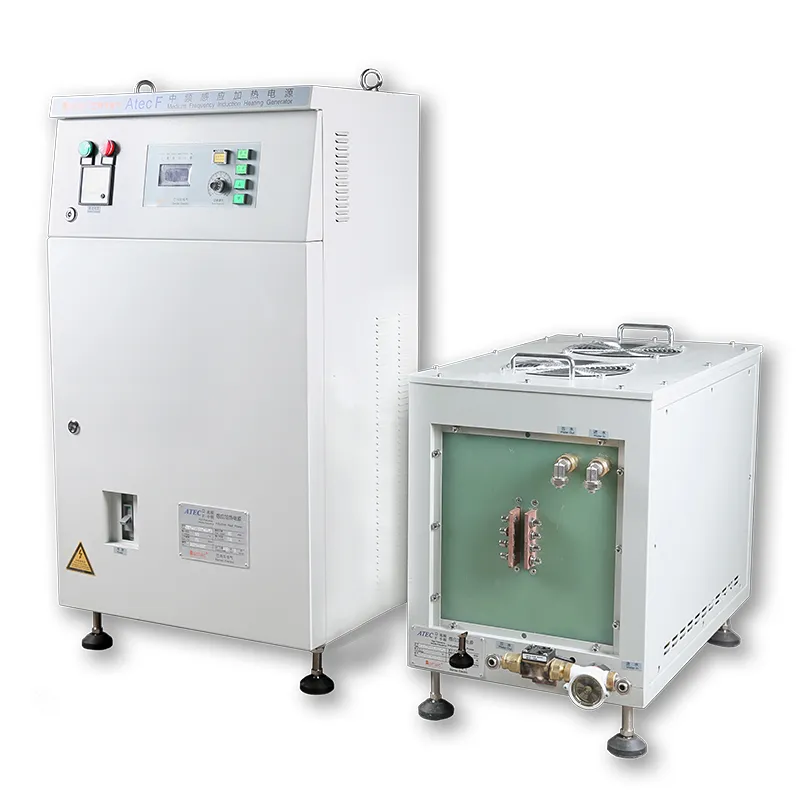
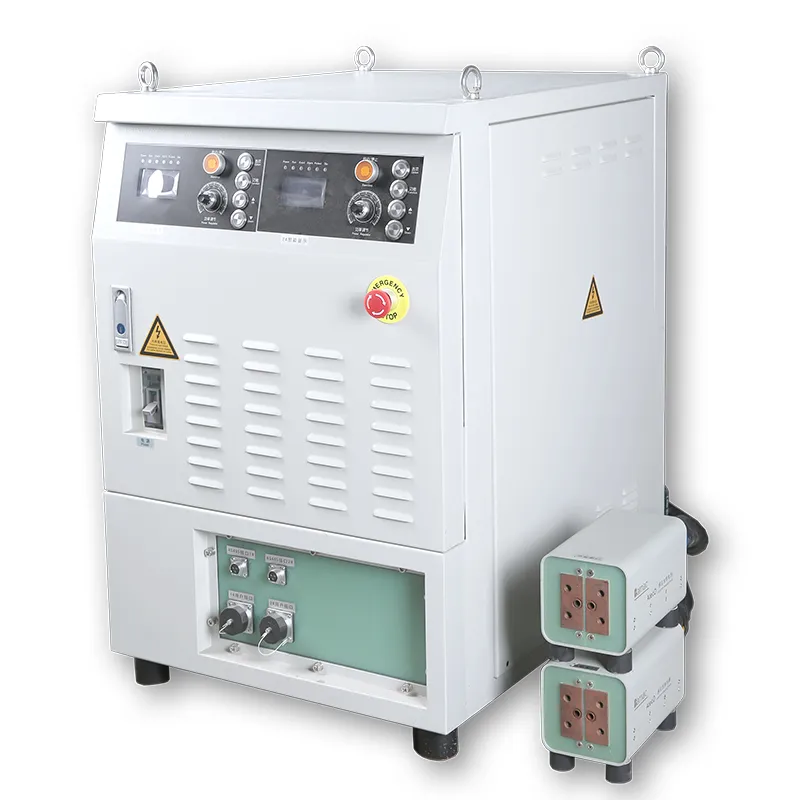
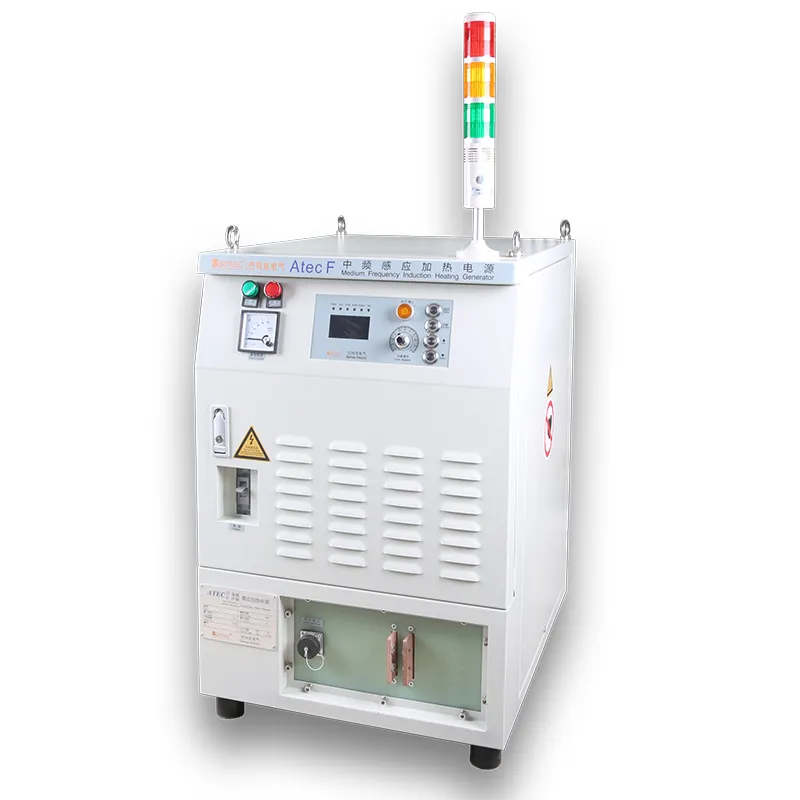
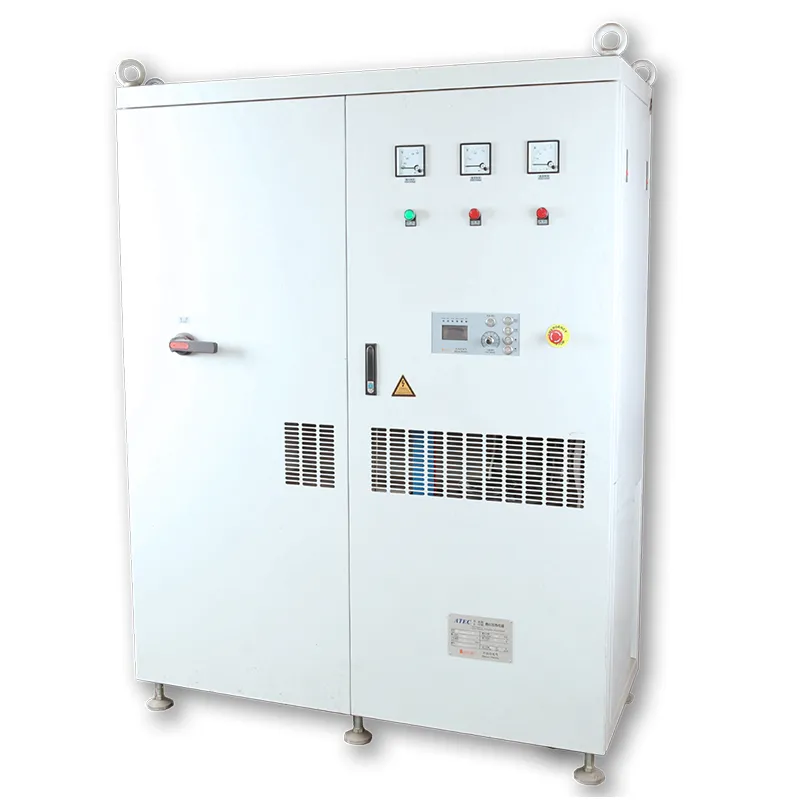
Решение — не в усилении водяного охлаждения, а в его полной замене. Мы внедрили воздушное охлаждение даже в источниках питания мощностью 320 кВт. Никаких насосов, труб, расширительных бачков. Только высокопроизводительные радиаторы, управляемые PID-регуляторами и бесшумные осевые вентиляторы с датчиками оборотов.
Что реально работает в промышленности сегодня
На практике в 2026 году проверено: эффективная термическая обработка требует трёх компонентов — точного источника энергии, стабильного индуктора и адаптивного управления. Ни один из них не может компенсировать слабость другого.
Источники питания серии BMC-INDUCTION работают в диапазоне частот от 1 кГц до 400 кГц и поддерживают выходную мощность от 5 до 320 кВт. Ключевое — не номинальная мощность, а её стабильность: отклонение не превышает ±0,8 % при колебаниях напряжения сети ±10 %. Это позволяет точно повторять термоциклы при посадке с натягом валов диаметром 280 мм или при удалении лаковой изоляции с медного провода 0,07 мм — без перегрева жилы.
Индукторы с воздушным охлаждением мы делаем двух типов: литые алюминиевые для средних мощностей (до 120 кВт) и композитные — для высокочастотных задач. Последние выдерживают до 400 °C на поверхности и не теряют геометрию после 15 000 циклов. Мы не используем водяное охлаждение индукторов — только в исключительных случаях, когда заказчик сам требует совместимости с существующей инфраструктурой.
Кабели — не «провод», а элемент системы. Наши коаксиальные линии с изоляцией из силиконового эластомера и внутренним экраном из серебряного сплава сохраняют КПД выше 94 % даже при длине 12 метров и частоте 50 кГц. Это критично при нагреве пресс-форм в условиях ограниченного пространства.
Как выбрать решение без ошибок
Клиенты часто начинают с вопроса «какой мощности нужен аппарат?». Правильный вопрос — «какой температурный профиль требуется на поверхности детали, и какова допустимая погрешность?». Ответ определяет выбор не мощности, а частоты, геометрии индуктора и алгоритма управления.
Если ваша задача — термостатирование магнитов NdFeB при +150 °C с точностью ±1,5 °C — нужен источник с внутренним ИК-сенсором и адаптивным ПИД-регулятором, а не самый мощный блок. Если вы нагреваете стальную заготовку 80×80 мм перед штамповкой — важнее скорость подъёма температуры до 1100 °C, чем максимальная мощность. Мы всегда начинаем с термографического анализа: снимаем тепловую карту детали в реальных условиях, моделируем распределение плотности тока и только потом проектируем индуктор.
Все решения ООО Шанхай Бамакэ Электрооборудование проходят нагрузочное испытание 72 часа под номинальной нагрузкой. Каждый комплект имеет уникальный серийный номер и QR-код, ведущий к протоколу испытаний — включая график стабильности температуры, КПД и параметры охлаждения.
Будущее термической обработки уже здесь
В 2026 году термическая обработка — это не этап производства. Это цифровой сервис, интегрируемый в MES и SCADA через Modbus TCP и OPC UA. Наши источники питания передают 27 параметров в реальном времени: температуру силовых ключей, ток в нагрузке, частоту резонанса, состояние вентиляторов, историю аварийных отключений. Это позволяет предсказывать отказ за 72 часа до него — не по «среднему ресурсу», а по фактическому состоянию каждого модуля.
Мы не просто поставляем оборудование. Мы обеспечиваем термическую стабильность — как параметр качества, измеряемый в микроградусах. Потому что в производстве SiC-транзисторов, оптических волокон или медицинских имплантатов разница в 2 °C решает, будет ли изделие соответствовать стандарту IEC 61000-4-30 или отправится в брак.
Термическая обработка больше не про «нагреть». Она про то, чтобы нагреть точно, повторяемо, без скрытых рисков. И это — не прогноз. Это то, что уже работает на 20 000+ установок по всему миру.